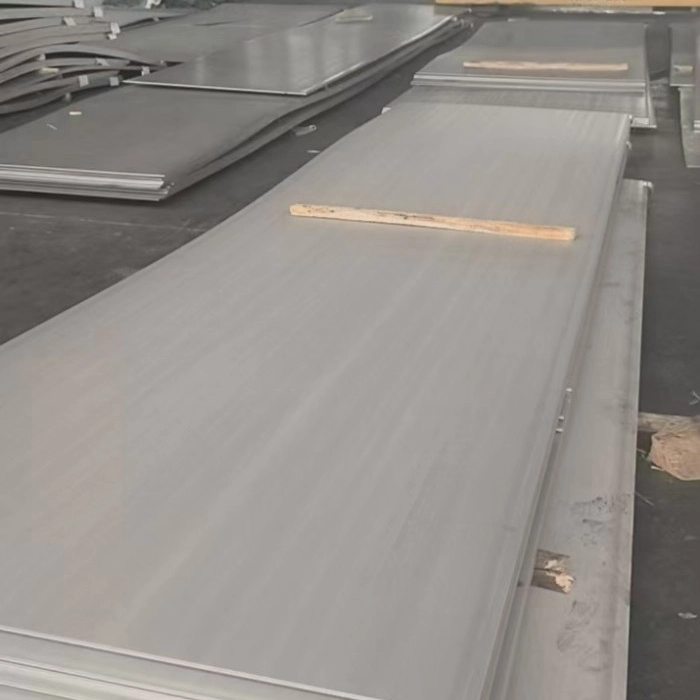
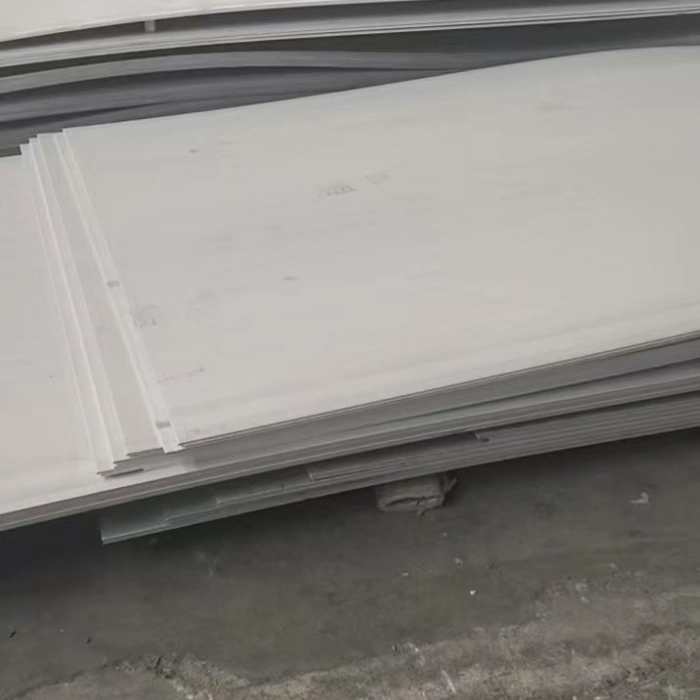
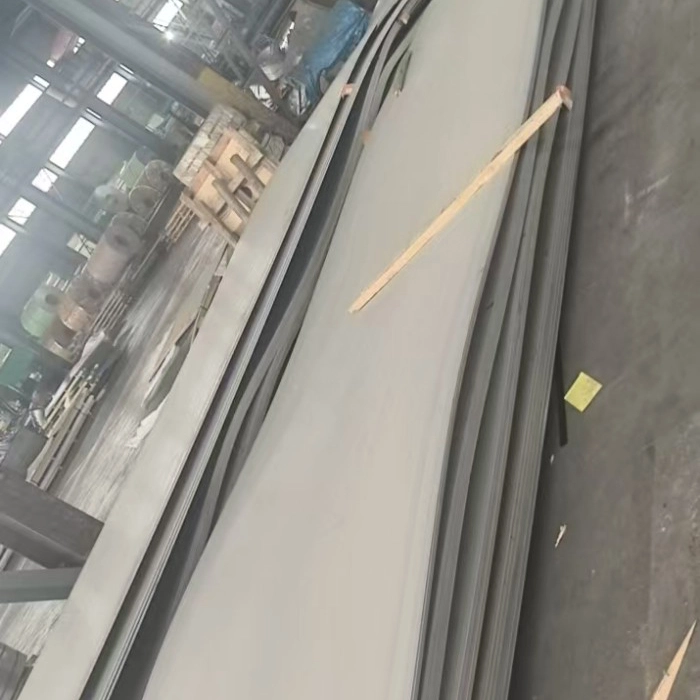
冷間圧延ステンレス鋼板
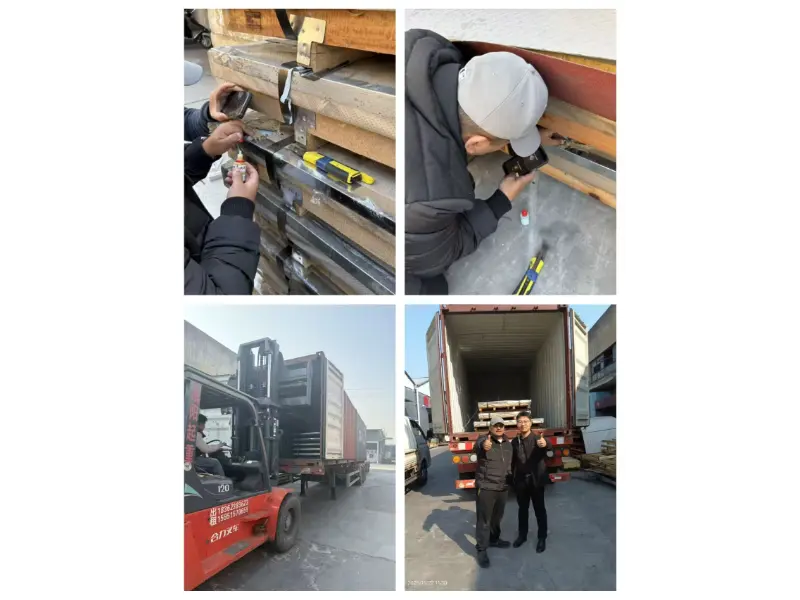
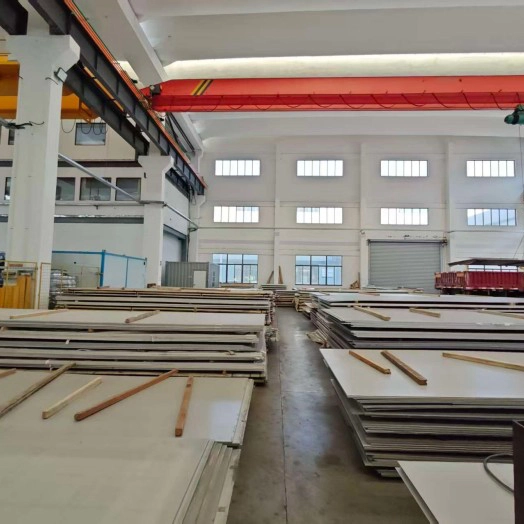
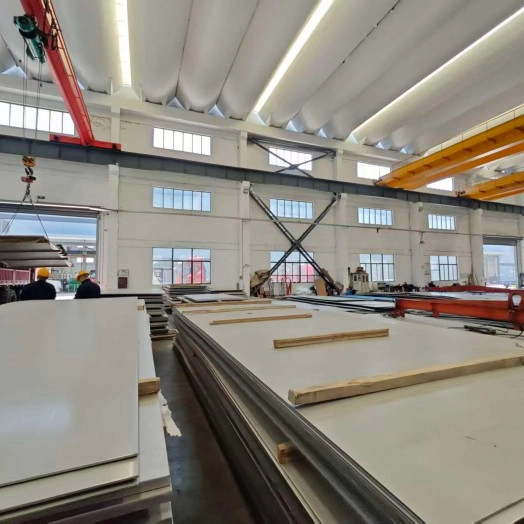
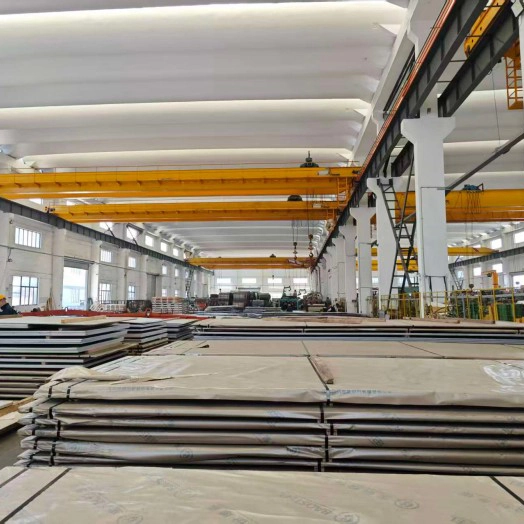
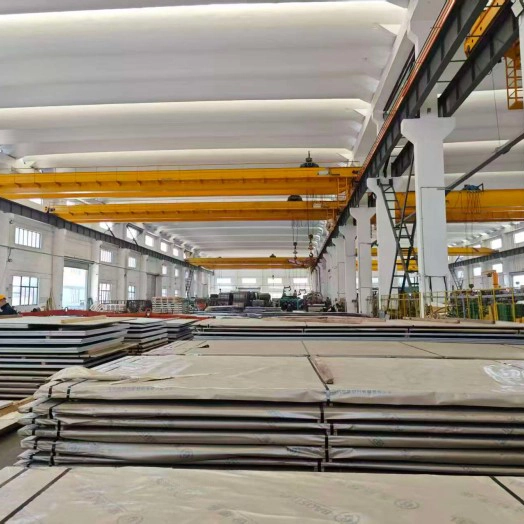
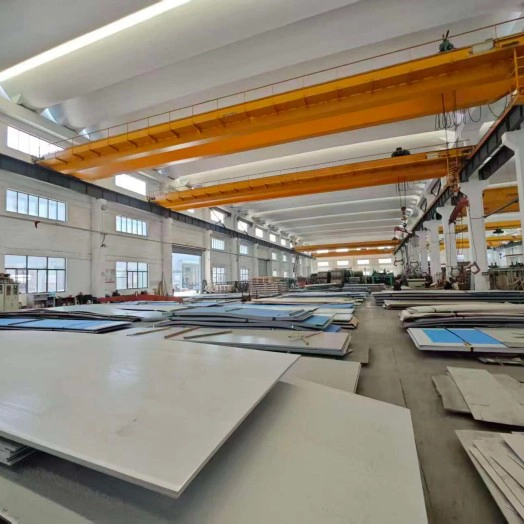
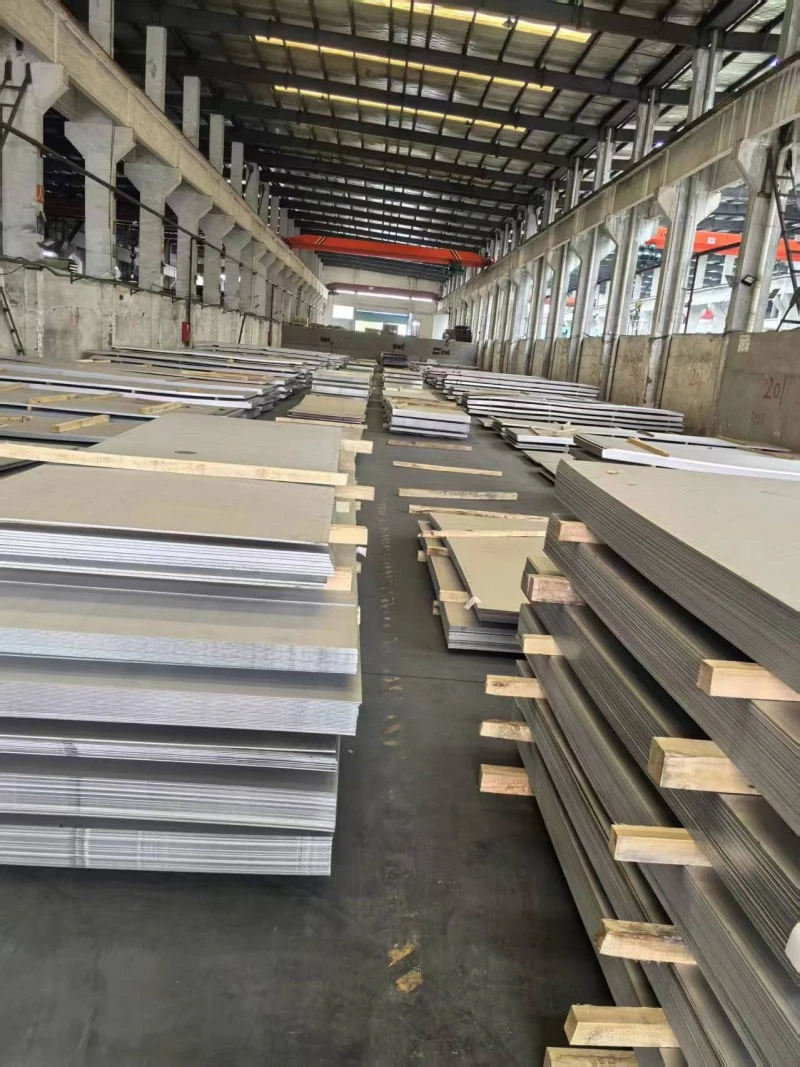
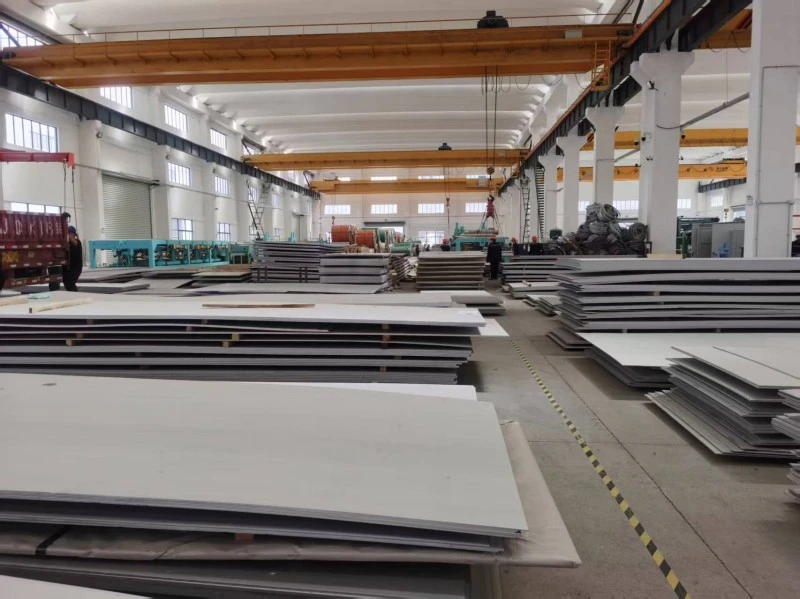
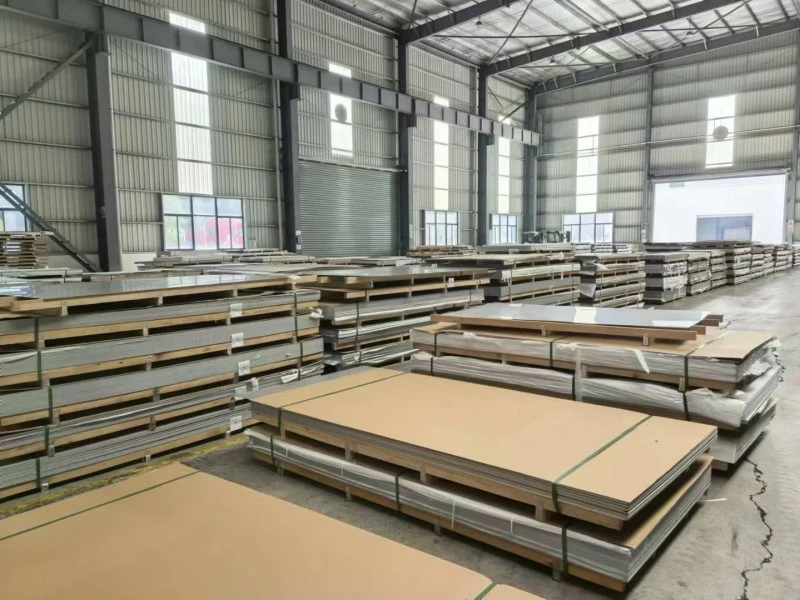
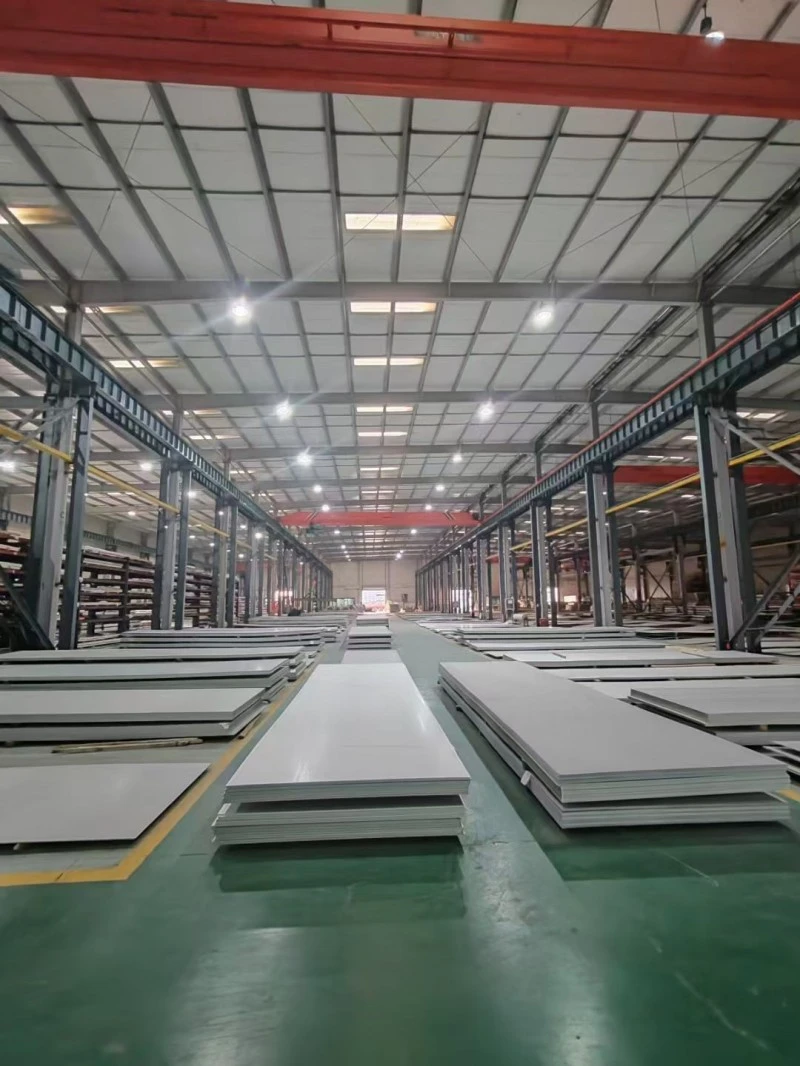
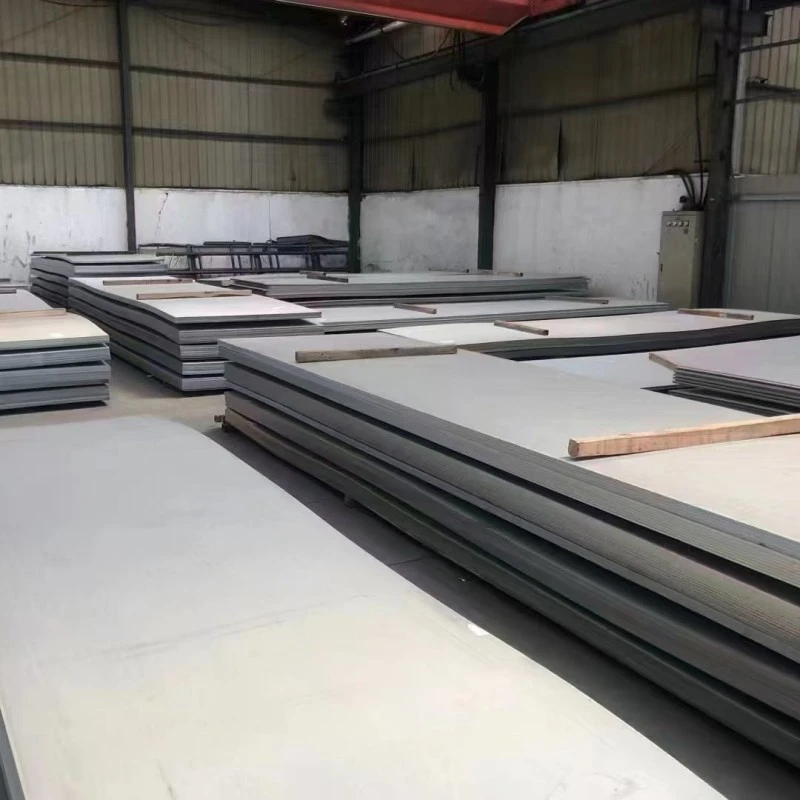
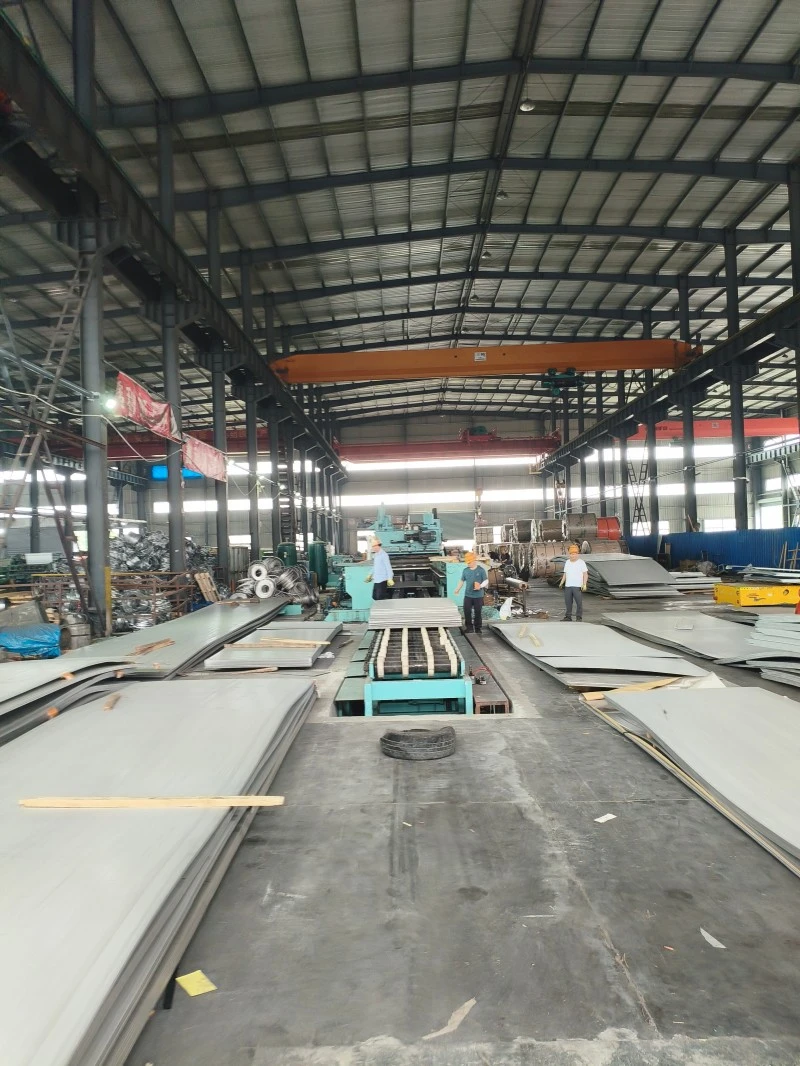
ステンレス鋼板メーカーは、主流の材料とカスタマイズされたニーズをカバーする、あらゆる種類の熱間圧延および冷間圧延ステンレス鋼板を提供しています。熱間圧延板には 201、304、316L などのグレードがあり、厚さは薄いコイルの場合は 1.5 ~ 14 mm、中厚板の場合は 75 mm 以上です。幅は1500mm、1800mm、2000mmが主流で、NO.1の酸洗仕上げと黒仕上げが標準です。中国の大手工場は、カスタム長さのレベリング、不規則な切断、面取りをサポートしています。冷間圧延シートの厚さは 0.3 ~ 6 mm で、最大 8 mm までの厚さがあります。幅は1000mm、1219mm、1500mmが主流で、標準サイズは1219×2438mmです。基本的な表面は 2B および BA で、ブラッシュ仕上げ、ミラー仕上げ、およびエンボス仕上げの装飾表面のオプションがあります。カスタム長さのスリットや精密な切断もサポートされています。
冷間圧延ステンレス鋼板と熱延ステンレス鋼板は、ステンレス鋼板の 2 つの主要なカテゴリです。これらは 2 つの平行した材料ではなく、むしろ上流と下流のプロセスを表します。すべての冷間圧延板は、熱間圧延されたコイル/板を原料として製造され、複数の精密圧延および仕上げプロセスを経て室温で加工されます。両者の主な違いは、圧延温度と加工深さの違いに由来し、最終的には表面品質、寸法精度、機械的特性、適用可能なシナリオ、および調達コストの大幅な階層化をもたらします。
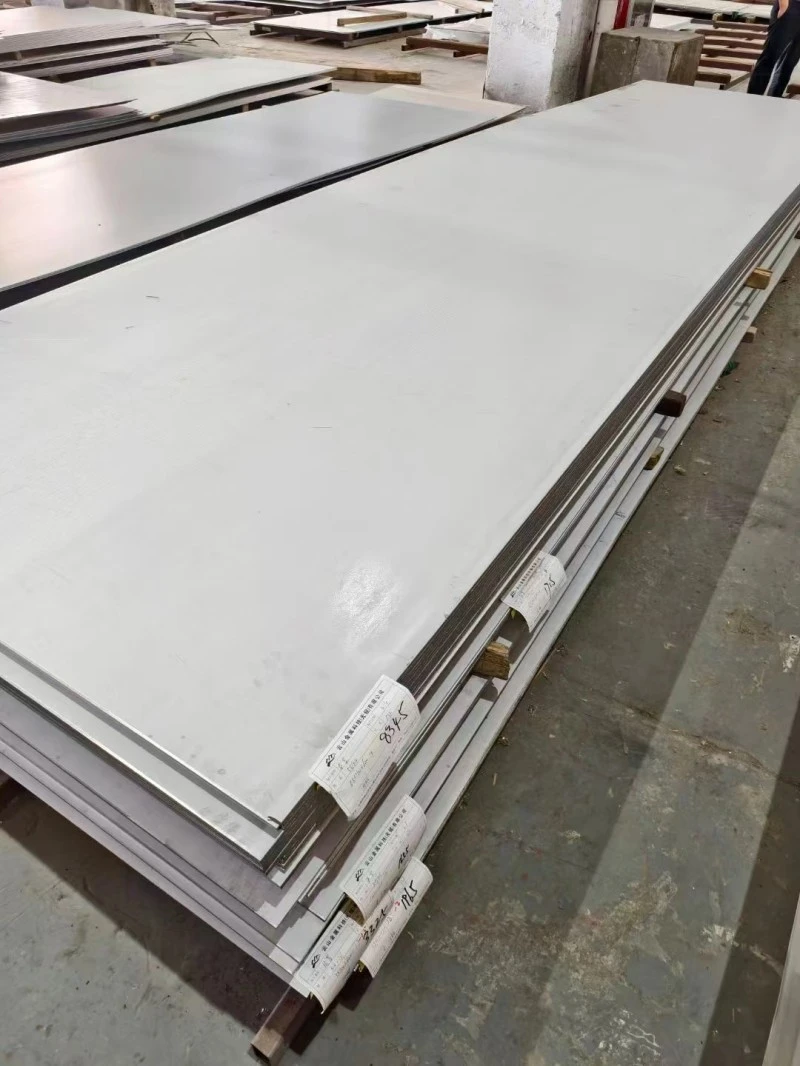
熱延ステンレス鋼板:高温再結晶圧延
熱間圧延は、金属の再結晶温度を超えて完了する圧延プロセスです。その中心原理は、高温を使用して鋼に優れた可塑性を与え、シートサイズの大幅な縮小を達成することです。完全なプロセスは次のとおりです。
連続鋳造鋼ビレット(厚さ150~200mm) → ウォーキングビーム炉で1100~1300℃に加熱(塑性確保のためオーステナイト化温度以上) → 高圧水スケール除去(表面酸化スケール除去) → 粗圧延機で繰り返し圧延(圧下量が大きく、厚いビレットを30~50mmの中間ビレットに圧延) → 連続仕上げ圧延機で連続仕上げ圧延7~8スタンド仕上げ圧延機(目標板厚まで徐々に薄肉化し、板形状と幅公差を同時管理)→巻取り温度まで層流冷却→コイリングマシン巻き取り→ローラーハース炉溶体化焼鈍(可塑性回復、内部応力除去、耐食性確保)→硫酸+混酸酸洗ラインで酸化スケール除去→長さにスリット・クロススリット→検査・梱包。
追加情報: 中耐久仕様 (>10mm) は、ほとんどが単一の熱間圧延シートとして販売され、コイル状ではなく、所定の長さに直接切断され、耐久構造用途に使用されます。薄い熱間圧延仕様 (1.5 ~ 3 mm) はコイルで納品され、主に溶接パイプや構造コンポーネントの基板に使用されます。
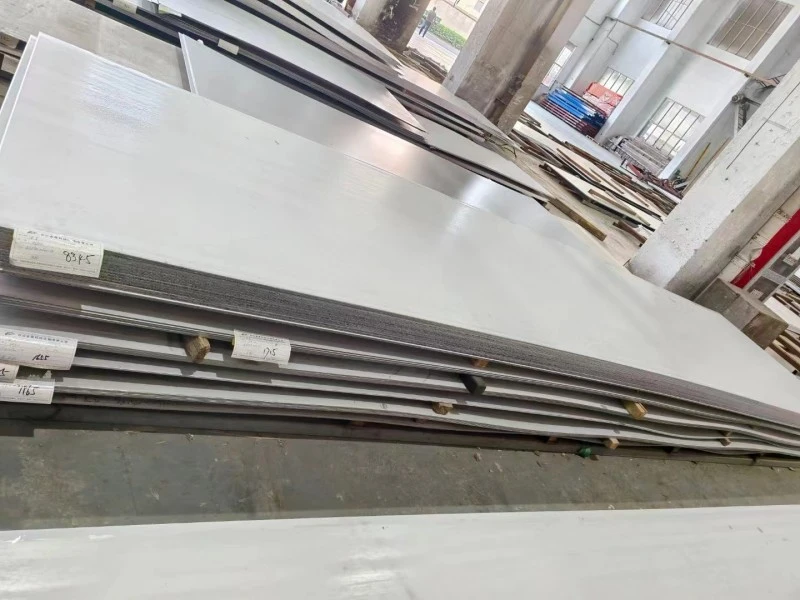
冷間圧延ステンレス鋼板:常温加工硬化圧延
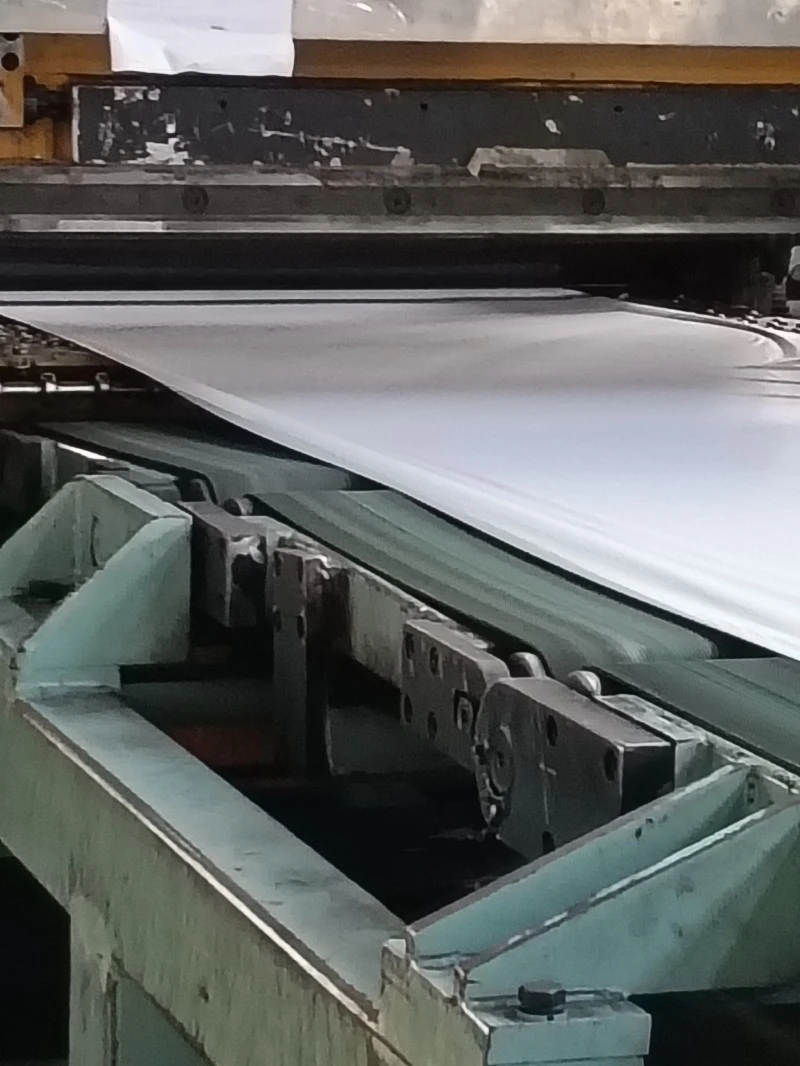
冷間圧延は、熱間圧延されたコイルを原料として使用し、すべて室温で行われます。機械的な圧力を使用してシートを薄くし、精度を向上させます。完全なプロセスは次のとおりです。
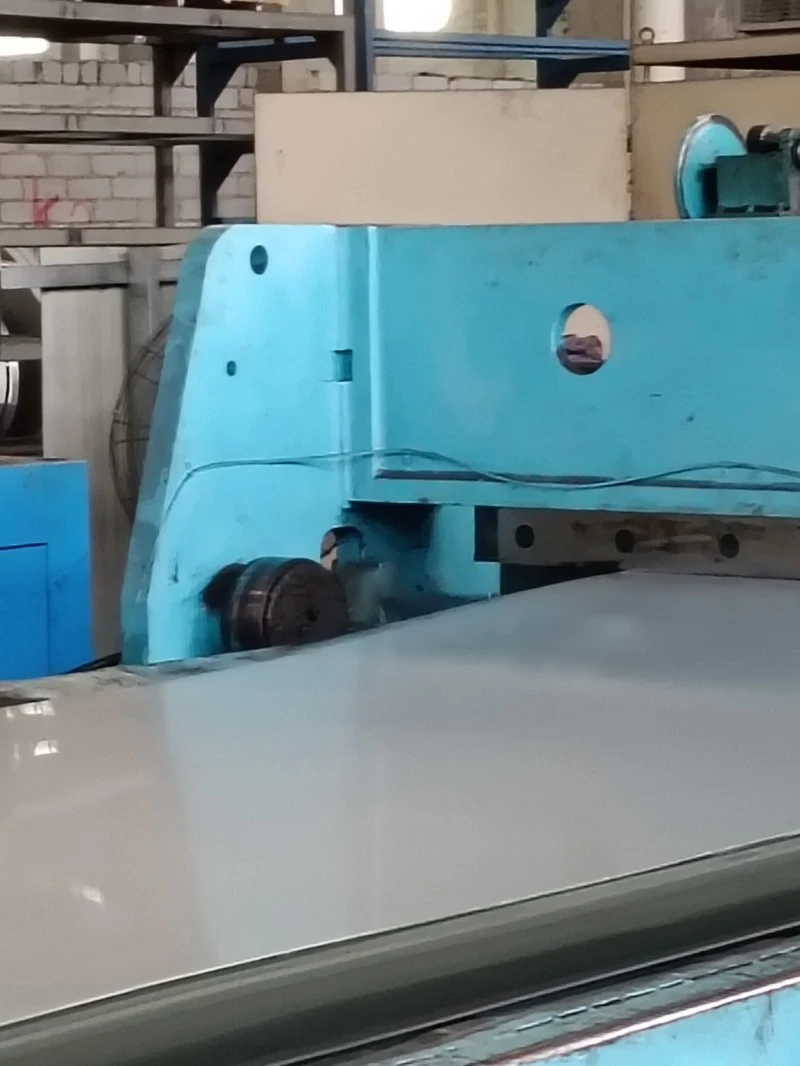
熱間圧延生コイル → 酸洗・脱脂(冷間圧延欠陥を防ぐため、酸化スケールや表面油を徹底的に除去) → 4~6スタンドの冷間圧延機で連続圧延(室温で板を精密に薄くし、加工硬化を誘発、各パスでの圧下率を正確に制御することで板厚を均一化) → 中間焼鈍(極薄板の場合、加工硬化を除去して連続圧延) → 製品焼鈍(普通溶液の2種類)焼鈍後に酸洗して2B表面を得る;光輝焼鈍は水素保護雰囲気で行われ、光輝性の非酸化表面が得られ、BA表面が得られる)→レベリングミル(シート形状を改善し、表面粗さと硬度を制御するための微圧下圧延)→長さに合わせてスリット/クロスカット→検査および梱包。
補足: 冷間圧延鋼板はあらゆる装飾表面処理の基本基材であり、さらにブラッシュ仕上げ、鏡面仕上げ、PVD コーティング、エンボス加工、エッチングなどの数十の表面効果に加工することができます。
コアの違い比較表
| 比較寸法 | 熱間圧延ステンレス鋼板 | 冷間圧延ステンレス鋼板 |
| 主要な製造プロセス | 鋼ビレットは1100~1300℃の再結晶温度以上に加熱され、粗圧延機と仕上げ圧延機を使用して高温で圧延されます。成形後、焼鈍と酸洗を行います。 | 熱間圧延されたコイル/シートから作られ、室温で連続的に精密圧延され、その後、焼きなまし、酸洗い、レベリングが行われます。さらなる表面仕上げも可能です。 |
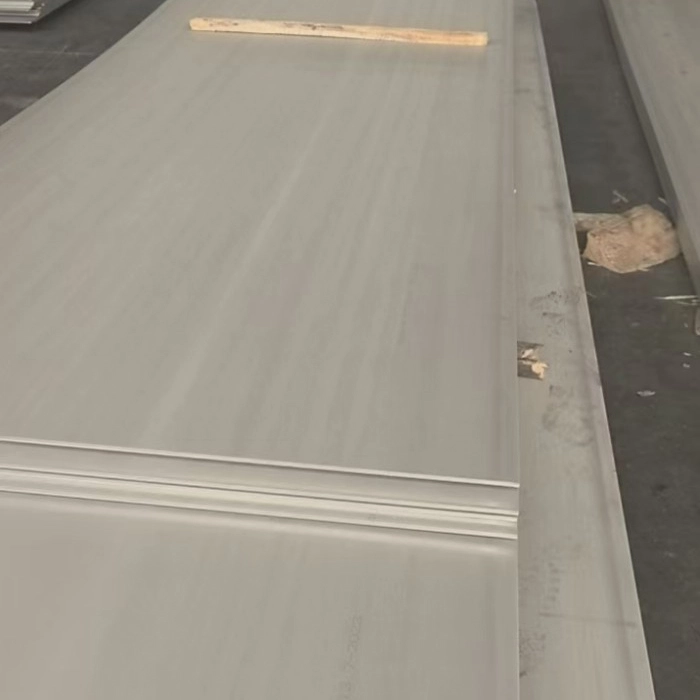
| 標準配送面 | 主流の仕上げはNO.1の熱間圧延酸洗面で、ザラザラしたマットな銀白色の仕上げで、酸洗痕が目立ちます。無塗装の黒色の表面もご用意しております。 | 主流の仕上げは 2B 冷間圧延で、表面は滑らかでマットな銀白色で、わずかに反射します。 BA、ミラー、ブラッシュ仕上げ、メッキ、エンボス加工など、数十種類の仕上げが利用可能です。 |
| 一般的なサイズ範囲 | 板厚:3.0mm~100mm(中厚板が中心、薄物熱延コイルは1.5mmまで対応可能) | 板厚:0.3mm~6.0mm(主に薄板、極厚冷間圧延は8mmまで) |
| 幅:主に1250mm、1500mm、1800mm、2000mm | 幅:主に1000mm、1219mm、1500mm | |
| 寸法公差精度 | 板厚公差は比較的大きく、一般に±0.1~±0.3mm、板面の平面度は平均的です。 | 正確な厚さ公差、通常 ±0.02 ~ ±0.05 mm。表面平坦度が高く、高精度加工の要求に応えます。 |
| 機械的性質 | 可塑性と靱性に優れ、溶接性は良好ですが、強度はやや低めで、熱間加工や構造物の成形に適しています。 | 強度と硬度が高く、寸法安定性が高く、表面品質が優れているため、冷間曲げ加工、プレス加工、表面装飾に適しています。 |
| 該当する主要なシナリオ | 工業用構造耐荷重、貯蔵タンクおよび圧力容器、重機、鋼構造物、熱間圧延滑り止めパターンプレート、パイプフランジ、熱間加工部品。 | 用途:建築用化粧板、厨房用品・家電製品、精密金物、鏡・つや消し・メッキ基板、エンボス装飾シート、電子部品。 |
| 調達コストの位置付け | 圧延工程が少なくコストが安く、トン単位の価格で工業用のバルク資材に適しています。 | マルチパス冷間圧延 + 仕上げプロセスはコストが高く、同じ材料と厚さの熱間圧延よりも 10% ~ 30% 高くなります。厚みが薄いほど価格差は大きくなります。 |
キー選択補足事項
1. 表面処理基材境界: すべての高度に装飾的な表面 (8K 鏡面仕上げ、ブラッシュ仕上げ、サンドブラスト、PVD コーティング、エッチング、装飾エンボス加工) は基材として冷間圧延 2B シートを使用します。熱間圧延板は表面が粗く欠陥が多いため、直接加工して高品質の装飾効果を得ることができず、工業用構造用途にのみ適しています。
2. 厚さだけが特徴的な基準ではありません。この業界では、1.5 ~ 3.0 mm の薄い熱延コイルと 3.0 ~ 6.0 mm の厚さの冷間圧延シートがあります。主な違いは、単に厚さだけではなく、表面状態と圧延プロセスにあります。
3. 材料の適合性の違い: 201、304、316L などの主流グレードにはすべて、熱間圧延バージョンと冷間圧延バージョンがあります。熱間圧延は構造性能を重視し、冷間圧延は表面仕上げと精度を重視します。よくある誤解とその答え
誤解1: 熱延鋼板は研磨して鏡面仕上げが可能です。
いいえ、熱間圧延板にはピット、ピンホール、ロールマークなどの表面欠陥が多数あります。強制研磨は非常にコストがかかるだけでなく、最終的な平坦度や反射率が冷間圧延板に比べて著しく劣り、装飾効果が劣ります。この慣行は業界では一般的ではありません。
誤解 2: 冷間圧延鋼板は硬すぎて曲げたりプレスしたりすることができません。
従来の冷間圧延鋼板は、焼鈍後に優れた冷間加工特性を有しており、通常の曲げ加工や浅いプレス加工に最適です。硬質状態の冷間圧延材料のみがより高い硬度を持ち、主に変形が必要ない構造用途に使用されます。
お問い合わせを送信
連絡先情報
-
住所
中国山東省済南市ハイテクゾーンの羽生神宮
-
-
炭素鋼、ステンレス鋼、亜鉛メッキ鋼、または価格表に関するお問い合わせは、メールに残してください。24時間以内にご連絡いたします。